在滇西北怒江峡谷深处,云南金鼎锌业有限公司(以下简称“金鼎锌业”)10000吨/天硫化矿选厂机器轰鸣。仅仅一年时间,这片曾经的空地,崛起一座集大规模生产、智能管控于一体的现代化选矿工厂。它是金鼎锌业获得2026年度云南省先进级智能工厂的核心支撑载体,为铅锌矿山数字化转型写下生动注脚。
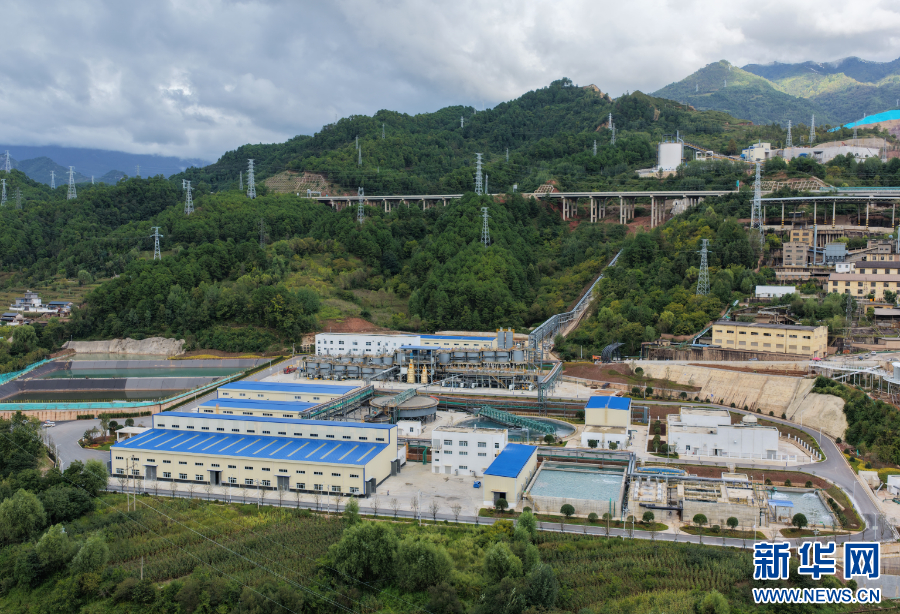
航拍金鼎锌业10000吨/天硫化矿选厂(摄于9月20日)。新华网发(柳国娅 摄)
“建设万吨硫化矿选厂,金鼎锌业有着十分现实的考量。”金鼎锌业党委书记、董事长赵雄宇表示,作为中国铜业铅锌板块的骨干企业,老选矿系统产能受限,传统生产模式痛点突出。
“以前很多选矿环节全靠老师傅肉眼看矿浆、凭经验调药剂,需要24小时在岗盯守,不仅劳动强度大,人为操作的波动,还会直接影响精矿回收率。”金鼎锌业选矿一厂厂长汪先道坦言,“我们建这座新厂,不只是简单把产能做大,核心目标是借新厂建设,啃下‘智能化’这块硬骨头,朝着少人值守、数据驱动的智能化生产模式转型。”
2025年5月9日,金鼎锌业10000吨/天硫化矿选厂正式动工。365个日夜鏖战,300余名人员全力参建,现场昼夜轮班、多点平行施工,完成了大规模厂房建设、成套工艺设备安装,布设海量工艺管线,完成大跨度电缆敷设。
为破解“先进设备,老办法操作”的现实难题,项目跳出竣工后再培训的传统模式,采用“工程建设与生产准备双线并进”模式,建设阶段选矿团队提前介入,双向选聘配齐124名人员,在设备安装调试阶段同步熟悉工艺、排查隐患,累计开展30余场现场实操培训,同步编订全套操作规程、岗位说明。
“只有把每一台设备摸透,后续巡检维修心里才有底。”金鼎锌业浮选操作员郭劲春表示,天天守着一排排大型浮选机,跟着安装流程记录设备参数,笔记本写得满满当当。
同时,项目现场建立了每日碰头机制,做到问题不过夜、信息不隔天。春节期间工地不停工,干部职工挑灯夜战,连续6小时完成35千伏电缆敷设,保障节前顺利送电。全员拉网排查梳理200余项设备、安全隐患,逐项整改销号,为试车扫清障碍。
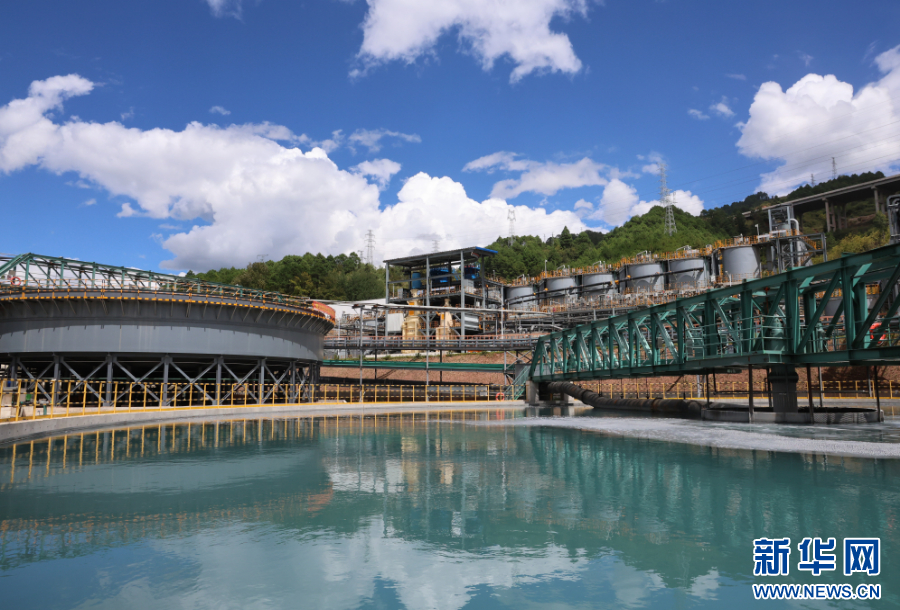
金鼎锌业10000吨/天硫化矿选厂生产一线(摄于9月22日)。新华网发(柳国娅 摄)
选厂建设过程中,“智能化”贯穿全程,其中选矿全流程专家系统是整个工厂的“大脑”:依靠机器视觉识别入磨矿石块度,AI算法结合泡沫图像、在线品位数据,自主调节给矿量、钢球补加、药剂投放,把过去依赖人工经验的操作交给系统自主判断。
此外,项目投用自动加球机、铅锌选矿行业首例无人药剂制备与智能仓储系统,实现药剂从来料、码垛到投加全流程无人闭环;配套建成无人值守泵站、无人值守变电站,叠加设备健康监测预测性维护体系,同步部署智慧消防、智慧照明公辅智能子系统。各类设备数据统一接入智慧运营大厅,实现生产、设备、安环集中监控调度,推动生产模式向少人值守、数据驱动转型。
“药剂制备岗位,可以实现全自动运行,药剂流量控制更稳定精准,减少人为操作带来的波动。”金鼎锌业选矿一厂机械维修工张金林站在药剂厂房介绍。如今,无人药剂制备、水泵站无人值守系统陆续落地,原先需要人员通宵盯守的岗位转为远程监控,员工工作重心转向设备运维、工况研判,一线劳动强度显著降低。
2026年3月29日,选厂开启30%负荷带料试车;5月顺利完成100%满负荷试车,实现“工程交付之日,即具备生产能力之时”。
如今选厂运行稳定,9月硫化矿选矿处理量达30万吨,首次实现单月锌金属产量超万吨;铅、锌选矿回收率分别超计划3.08、0.53个百分点,设备运转率≥98.7%。选矿专家系统一阶段投入率98%,磨机处理量提升7%;关键设备数控化率100%,设备远程控制率95%;依托预测性维护,故障响应时间压缩至30分钟。无人药剂制备系统拆包效率提升5倍,综合能耗、电耗、新水单耗同步下降。
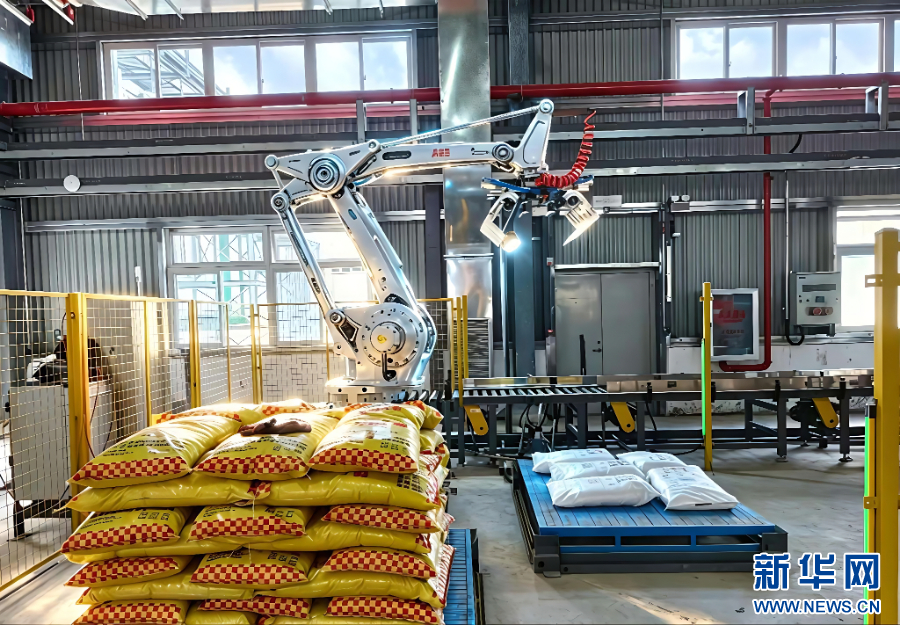
金鼎锌业10000吨/天硫化矿选厂无人药剂仓储室内的制备机械手(摄于6月16日)。新华网发(李磊森 摄)
这座万吨智能选厂,正是金鼎锌业“采选冶一体化智能工厂”项目的关键组成部分。依托同步建成的智慧运营大厅,采矿、选矿、公辅设备数据全部汇聚,实现生产、设备、安环集中监控、扁平化协同调度。也正是包含万吨选厂在内的一整套数字化建设成果,助力企业通过省级专项评审,成功获评2026年度云南省先进级智能工厂,在全省参评工厂中位列第六。
“一年建成产出精矿,只是一个新的起点。”汪先道说。下一步,金鼎锌业将持续迭代选矿专家算法,深挖无人值守场景应用潜力,持续释放智能化降本增效效能。同时,金鼎锌业将联动露天采矿智能化改造,补齐冶炼数字化短板,向着卓越级采选冶一体化智能工厂持续奋进,为有色金属行业数智化转型积累矿山实践样本。(完)(刘馨蔚)